Uma ferramenta de corte que quebra antes de concluir o canal relatadamente falha “sem aviso”. O problema costuma começar com vibração, calor excessivo ou evacuação deficiente dos cavacos. Uma pergunta por que minha ferramenta de corte está quebrando antes de terminar o corte revela uma falha de processo, não apenas de ferramenta.
Dados técnicos da Sandvik Coromant e da Seco Tools relacionados à ruptura prematura ao balanço excessivo, avanço irregular e refrigeração mal direcionada. A ISO 3685 também mostra a importância de controlar o desgaste do flanco durante os testes de vida. Em muitos testes, VB próximo de 0,3 mm já indica desgaste significativo. Na prática, uma lâmina projetada para 3 mm pode quebrar a 2,5 mm. Basta um cavaco preso.
O professor Tony Schmitz, referência em dinâmica de usinagem, retoma uma regra essencial: “a estabilidade do processo vem antes da velocidade de corte”. Essa afirmação orienta a análise de frequência, restrições e restrições, mas não resolve tudo. Talvez o operador tenha aumentado o avanço para compensar uma máquina lenta. Talvez a porta-ferramenta esteja desalinhada. Ou talvez a geometria escolhida seja conveniente para o material. Pequenos erros acumulam tensão na ponta. A verificação deve incluir balanço mínimo, altura correta, assento limpo, fluido abundante e avanço constante. Também é necessário comparar a largura da pastilha com o diâmetro da peça. Sem medir, qualquer diagnóstico permanece incompleto.
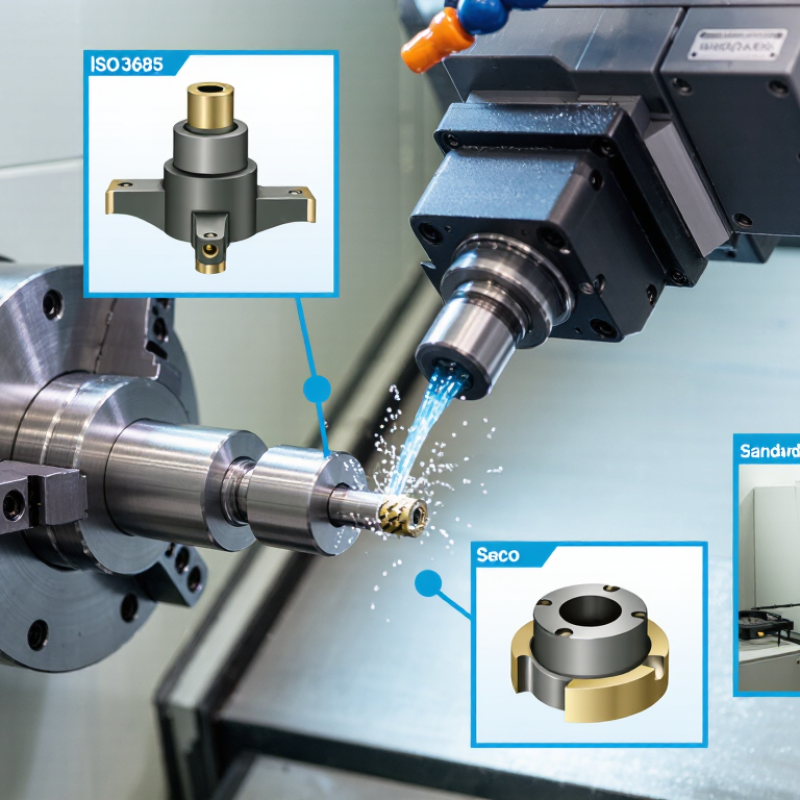
A quebra prematura da ferramenta de corte raramente acontece sem sinais. Vibração, ruído irregular e acabamento áspero aparecem antes do dano. Muitas vezes, a causa não é avanço extraordinário ou velocidade avançada. Um ajuste aparentemente pequeno pode aumentar muito o calor na arena. Materiais duradouros também desativam parâmetros mais cuidadosos. Se a fixação da peça estiver frouxa, cada passagem provoca impactos repetidos. A ferramenta sofre, mesmo quando parece visualmente adequada.
O escoamento dos cavacos merece atenção. Cavacos presos podem arriscar a superfície e quebrar a ponta durante o retorno. A falta de lubrificação ou refrigeração favorece o desgaste térmico. Também é importante verificar a segurança radial do suporte. Uma diferença mínima distribui a carga de forma desigual. Na prática, eu já encontrei ferramentas trocadas sem necessidade, quando o problema estava na montagem. Nem sempre a primeira suspeita é correta. Vale observar a marca da fratura: uma quebra limpa sugere impacto; desgaste arredondado indica atrito contínuo.
Tips: reduza o avanço em testes iniciais. Faça uma passagem curta e observe o som. Confira o abertura antes de cada operação. Mantenha os canais livres de cavacos. Registre material, rotação e vida útil. Esses dados ajudam a comparar resultados reais, não suposições. Se a ferramenta continuar quebrando, revisar o alinhamento e orientação peça técnica comprometida. Ao decidir apenas pela aparência, podemos ignorar uma causa importante.
Escolher a ferramenta certa começa pelo material, não pelo preço. Aço carbono, aço inoxidável, alumínio e madeira alteram geometrias diferentes. Materiais duros pedem arestas resistentes e avançados controlados. Materiais macios precisam de canais que removam bem os cavacos. Uma ferramenta muito prejudicial pode aquecer, vibrar e quebrar rapidamente.
Também aproveite a operação. Corte contínuo, entrada interrompida, furação profunda e acabamento fino geram esforços diversos. Em máquinas de rodas, uma ferramenta com mais dentes pode aumentar a produtividade. Em equipamentos leves, menos dentes e menor profundidade costumam oferecer maior estabilidade. Verifique velocidade, avanço, giros e resfriamento nas fichas técnicas. Depois, faça um teste curto.
Teste antes do lote. Ajuste pequeno, diferença grande. Observe o cor do cavaco, o ruído e as marcas deixadas na superfície. Cavaco azulado pode indicar calor excessivo; Vibrações repetidas sugerem sugestões ou sugestões alternativas. Já errei ao escolher uma ferramenta resistente para um acabamento delicado. Ela não fez cortes, mas deixou uma superfície irregular e aumentou o retrabalho. A solução foi reduzir o avanço e usar uma geometria mais completa. Nem sempre a ferramenta mais dura é a melhor. Registre os resultados de cada material e operação, pois a experiência real do escritório pode contrariar uma recomendação genérica.
Como evitar que a ferramenta de corte quebrado antes do fim?
Ajustar a máquina começa pela verificação do conjunto. Confira o alinhamento do eixo, a estreita da mesa e possíveis folgas. Uma pequena vibração pode deixar marcas irregulares e acelerar o desgaste. Limpe as superfícies antes de apertar a peça. Cavacos presos criam uma localização aparentemente firme, mas assustadora. Use abertura uniforme, sem deformar materiais mais frágeis.
A escolha das configurações de corte exige atenção ao material e à geometria da ferramenta. Reduza a velocidade quando surgir calor excessivo, ruído agudo ou mudança na cor dos cavacos. Ajuste o avanço gradualmente. Um avanço muito baixo e também prejudicial, pois pode causar atrito em vez de corte. A profundidade deve respeitar a capacidade da máquina e a estabilidade da peça. Menos carga costuma significar mais controle.
Observe uma ferramenta durante o processo, não apenas no final. Eu nem sempre acerto na primeira regulagem. Um teste curto ajuda a corrigir o giro, o avanço e a reflexão. Registre esses resultados para repetir o que trabalhou. Verifique o desgaste com iluminação adequada e substitua a ferramenta antes que as microfissuras aumentem. Parece excesso de cuidado. Não é. Avaliar apenas pela aparência pode ocultar danos internos e levar a uma quebra inesperada.
O comportamento típico de ferramentas de metal duro mostra que velocidades de corte excessivas podem reduzir drasticamente a vida útil da ferramenta. O ajuste correto da máquina, a fixação rígida da peça, o mínimo de excentricidade e os parâmetros de corte controlados ajudam a evitar quebras prematuras.
Condições de referência: operação de torneamento estável com fixação rígida, refrigeração adequada e material da peça consistente. A vida útil real da ferramenta depende da geometria da ferramenta, do material, do avanço, da profundidade de corte, da rigidez da máquina e do controle de cavacos.
Como evitar que a ferramenta de corte quebrado antes do fim?
A refrigeração correta reduz o choque térmico e mantém a aresta estável. De acordo com a ISO 8688-2, os ensaios de vida da ferramenta devem controlar velocidade, avanço, profundidade e método de refrigeração. Sem esse controle, a comparação perde valor. Na prática, o jato deve atingir diretamente a zona de corte, não apenas molhar a peça. Fluxo insuficiente deixa a ponta azulada, frágil e irregular. A pressão excessiva também pode desviar cavacos para a aresta.
A lubrificação adequada diminui o atrito e ajuda o cavaco a deslizar. Relatórios técnicos do NIOSH sobre fluidos de usinagem destacam que concentração, contaminação e manutenção alteram o desempenho do processo. Uma mistura fora da faixa recomendada pode gerar espuma, corrosão e aquecimento. Vale medir a concentração diariamente. Parece simples, mas muitas vezes é ignorado.
A remoção de cavacos exige atenção especial em canais profundos e operações de furação. Cavaco preso funciona como uma segunda ferramenta, raspando a superfície recém-usinada. Use ciclos de retirada quando necessário e observe o formato do cavaco. Cavacos longos indicam ajuste inadequado. Nem sempre a causa é a velocidade. Às vezes, o problema é no bico mal posicionado ou no filtro saturado. Registre temperatura, vazão e desgaste após cada lote. Esse hábito revela padrões, embora nem sempre explique tudo.
Uma ferramenta de corte raramente quebra sem sinais avisos. Vibração crescente, vergalhões selecionados e alterações no acabamento merecem atenção imediata. Antes do uso, examine a aresta sob boa iluminação. Procure trincas, desgastes irregulares e pequenas deformações. Depois de cada lote, verifique o diâmetro, a fixação e o estado da superfície usinada. Registre essas observações. Uma falha de memória, especialmente em turnos movimentados.
A manutenção preventiva começa com limpeza cuidadosa, remoção de cavacos e conferência de abertura. O excesso de força pode deformar a ferramenta e prejudicar a concentricidade. Também é importante controlar a refrigeração, a velocidade de corte e o avanço conforme as especificações técnicas. Uma ferramenta aparentemente intacta pode estar perto do limite. Medições com instrumentos calibrados tornam a decisão mais confiável. Sem dados, a troca vira apenas um palpite.
A substituição preventiva deve considerar horas de trabalho, volume produzido e histórico de desgaste. Não espere a quebra para agir. Nas avaliações de rotina, já encontrei ferramentas descartadas cedo demais. Em outras situações, a troca aconteceu tarde. Esse erro custa material, tempo e segurança operacional. Por isso, os critérios precisam ser revistos após cada ocorrência. Uma pequena vibração ignorada hoje pode interromper toda a produção amanhã.
Confira o alinhamento do eixo, a firmeza da mesa e possíveis folgas. Limpe as superfícies. Cavacos presos podem esconder uma fixação instável.
Aperte a peça uniformemente, sem deformá-la. Verifique apoios, parafusos e superfícies de contato. Uma pequena vibração já deixa marcas.
Considere o material, a geometria da ferramenta e a capacidade da máquina. Reduza a velocidade diante de calor excessivo, ruído agudo ou cavacos descoloridos. Nem sempre diminuí-la resolve.
Ajuste o avanço gradualmente, observando o som e o formato dos cavacos. Avanço muito baixo pode causar atrito, não corte. Testes curtos ajudam.
Use uma profundidade compatível com a máquina, a peça e a estabilidade da fixação. Menor carga oferece mais controle. Às vezes, menos produz melhor resultado.
Direcione o jato para a zona de corte, não apenas para molhar a peça. Fluxo insuficiente pode deixar a ponta azulada e frágil. Pressão excessiva pode desviar cavacos.
Verifique diariamente a concentração, a limpeza e possíveis sinais de espuma ou corrosão. Fluido contaminado aumenta o aquecimento. Esse detalhe costuma ser ignorado.
Use ciclos de retirada quando necessário e observe o formato dos cavacos. Cavacos longos podem indicar avanço, velocidade, bico ou filtro inadequado. Nem sempre a velocidade é culpada.
Examine-a com iluminação adequada durante o processo, não somente no final. Troque-a antes que microfissuras aumentem. Aparência perfeita engana.
Anote velocidade, avanço, profundidade, temperatura, vazão e desgaste após cada lote. Um teste breve revela padrões. Não explica tudo, mas orienta melhor.
Evitar a quebra prematura da ferramenta de corte exige analisar todo o processo, desde a seleção até a substituição. A escolha deve considerar o material da peça, o tipo de operação, a geometria e a resistência da ferramenta. Também é essencial ajustar corretamente a velocidade, o avanço e a profundidade de corte, além de garantir uma fixação firme e alinhada. Vibrações, excesso de esforço, desalinhamento e parâmetros inadequados estão entre as principais causas de falha. A pergunta “por que minha ferramenta de corte está quebrando antes de terminar o corte” geralmente indica que um ou mais desses fatores precisam ser avaliados.
Durante a usinagem, utilize refrigeração ou lubrificação compatível com a operação e mantenha a remoção de cavacos eficiente, evitando seu acúmulo na região de corte. As inspeções regulares ajudam a identificar desgastes, trincas e deformações antes que provoquem uma quebra. Por fim, estabeleça uma rotina de manutenção e substituição preventiva, baseada no tempo de uso, na qualidade do acabamento e nos sinais de desgaste observados.
Ferramentas Dexa