A aresta postiça aparece quando partículas de alumínio aderem à ferramenta durante o corte. Esse material acumulado altera a geometria da arena. Também pode provocar rebarbas, riscos e variações dimensionais na peça. Na prática, a superfície parece polida em alguns pontos, mas apresenta manchas opacas logo depois.
Então, o que causa aresta postiça na usinagem de alumínio? A combinação de alta ductilidade, calor localizado, pressão de contato e atrito excessivo costuma iniciar o problema. Velocidade de corte robusta, avanço muito baixo e ferramenta sem afiação agravam essa adesão. A ausência de lubrificação eficiente também favorece o acúmulo. Pequenas partículas soldam-se à aresta, quebram-se e deixam marcas na superfície usinada.
Relatórios técnicos da Sandvik Coromant e da Seco Tools relacionam essas características ao controle de temperatura, à preparação da areia e ao uso de geometrias positivas. Recomendações industriais também destacam ferramentas de metal duro polido, canais amplos e revestimentos compatíveis com alumínio. Dados de fabricantes não substituem testes no chão de fábrica. Cada liga reage de modo diferente. A liga 6061 pode cortar com facilidade, enquanto ligas mais aderentes desativam ajustes cuidadosos. Às vezes, uma causa parece óbvia. Nem sempre é.
Registros de torque, inspeção microscópica e comparação entre ajudam a confirmar o diagnóstico. Uma redução moderada do avanço pode piorar a adesão, embora essa hipótese seja frequentemente ignorada. Por isso, este tema exige experiência, especificidade confiável e revisão constante dos parâmetros de corte.
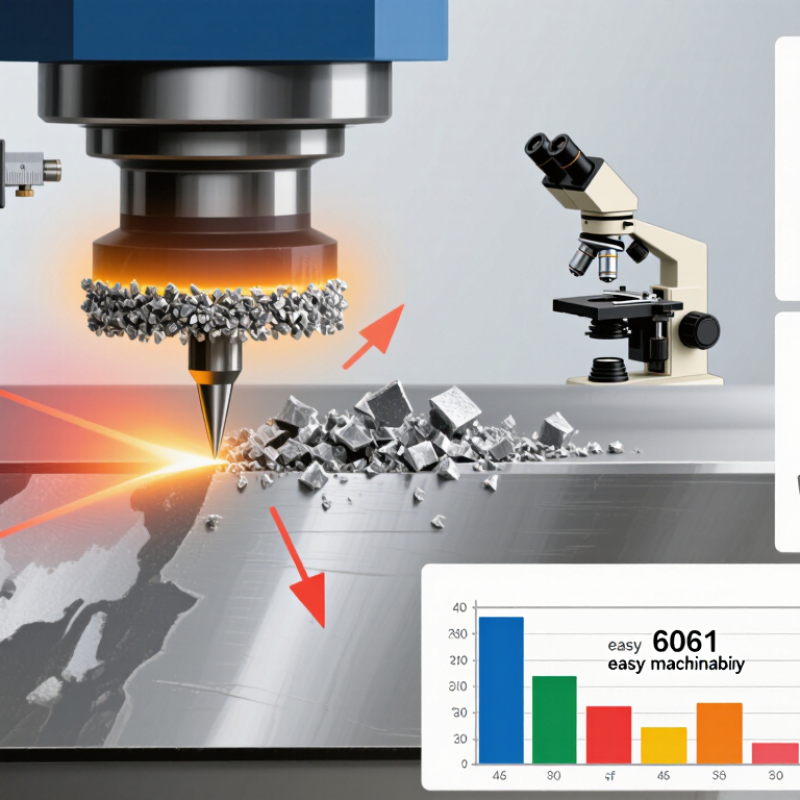
A aresta postiça é uma camada de alumínio aderida à ponta da ferramenta. Ela surge quando pressão, calor e atrito superam a resistência da interface de corte. O material solda-se ao gume e altera sua geometria real. O resultado pode incluir rebarbas, acabamento opaco e dimensões instáveis. Em alguns casos, a areia se desprende e danifica a superfície usinada.
Os relatórios técnicos publicados no CIRP indicam maior ocorrência desse tipo de frequência em velocidades baixas ou competitivas. Ensaios baseados na ISO 8688-2 também relacionam a adesão à combinação entre avanços avançados, ferramenta sem polimentos adequados e refrigeração insuficiente. Em ligas duplas, estudos registram mudanças relevantes quando a velocidade fica abaixo de 100 a 200 m/min. Esse intervalo não é universal. A liga, o diâmetro e a rigidez da máquina mudam bastante o comportamento. Na prática, aumentar a velocidade ajuda, mas exagerar pode aumentar a temperatura. Nem sempre a solução mais rápida funciona.
Dica: teste pequenos incrementos de velocidade. Use aresta afiado, ângulo positivo e canal polido. Remova cavacos da zona de corte com jato de ar filtrado. Registre força, ruído e acabamento em cada ensaio. Se a aresta postiça reaparecer, revise o avanço antes de trocar a ferramenta. Às vezes, o problema está na fixação.
A usina de alumínio, a aresta postiça surge quando partículas do material aderem à ponta da ferramenta. Essa camada cresce durante o corte e altera a geometria original. O acabamento fica riscado, irregular e difícil de repetir.
A velocidade de corte muito baixa favorece essa aderência. O avanço excessivo também aumenta a pressão na areia. Ferramentas cegas pioram o problema, pois raspam em vez de cortar. Geometria conveniente, ângulo de saída pequeno e aresta sem criar mais atrito. O calor se concentra na zona de corte.
A falta de lubrificação ou de refrigeração eficiente facilita a soldagem do alumínio. Cavacos presos na região podem voltar contra a peça. Isso deixa marcas, barras e variações dimensionais. Na prática, vale observar o cavaco, o som do corte e a aparência da aresta após alguns minutos. Aresta limpa indica estabilidade; uma crosta prateada exige investigação.
Nem sempre aumenta a velocidade da resolução. O calor pode subir demais e deformar uma peça. Também é um erro culpar apenas a ferramenta. Fixação fraca, balanço excessivo e limpeza deficiente influenciam bastante. Um teste controlado, alterando somente um parâmetro por vez, revela a causa com mais segurança. Registre velocidade, avanço, profundidade e condição da arena durante cada ensaio.
Ao usinar alumínio, a aresta postiça surge quando partículas do material aderem à ponta da ferramenta. As aparências aparecem com frequência em velocidades específicas, arestas sem afiação ou geometria pouco favorável. O calor intensifica essa adesão. A lubrificação insuficiente também contribui.
A aresta postiça afeta diretamente a qualidade da usinagem. Ela altera, de forma irregular, a geometria eficaz da ferramenta. Assim, a dimensão da peça pode variar durante o mesmo passe. A superfície fica áspera, com marcas finas e pequenas rebarbas. Em alguns casos, surgem vibrações e ruídos intermitentes. A ferramenta parece funcionar normalmente, mas o acabamento já perdeu estabilidade. Nem sempre o problema é percebido na primeira inspeção. Uma medição isolada pode conter essa variação.
Dicas: observe a ponta da ferramenta depois de alguns minutos. Depósitos prateados indicam possível aderência. Ajuste a velocidade de corte gradualmente e use o avanço compatível. Prefira uma aresta bem afiada, com espaço suficiente para evacuar os cavacos. Mantenha o fluido limpo e direcionado para a zona de corte. Teste uma mudança por vez. Caso contrário, fica difícil saber o que realmente funcionou. Também vale revisar a fixação da peça. Uma montagem aparentemente firme pode amplificar marcas e vibrações. Admito que nem todo depósito é aresta postiça; cavaco compactado e desgaste também confundem a análise. Por isso, a inspeção visual deve ser comparada com rugosidade e dimensões medidas.
| Causa ou condição | O que acontece na vanguarda? | Efeito típico na qualidade da usinagem | Sinais de alerta observáveis | Ação Corretiva Prática | Nível de impacto |
|---|---|---|---|---|---|
| Atrito excessivo entre o alumínio e a ferramenta. | O alumínio adere à face do cortador e gradualmente forma uma camada soldada na aresta de corte. | Altera a geometria efetiva da ferramenta, aumenta a resistência ao corte e pode produzir um acabamento superficial inconsistente. | Bordas com aspecto opaco, ruído de corte variável, aumento da carga no fuso e depósitos visíveis de alumínio. | Utilize uma ferramenta afiada com aresta de corte polida, geometria positiva adequada e aplique um fluido de corte apropriado. | Alto |
| Velocidade de corte muito baixa | O tempo de contato entre a peça e a ferramenta aumenta, permitindo que a adesão se desenvolva mais facilmente. | A formação de bordas espessadas torna-se mais provável, causando variação dimensional e rasgos superficiais intermitentes. | As superfícies usinadas alternam entre áreas lisas e irregulares; depósitos aparecem após curtos períodos de corte. | Aumente a velocidade de corte dentro dos limites da ferramenta e da máquina e, em seguida, verifique o controle de temperatura, potência e cavacos. | Alto |
| Lubrificação insuficiente ou mal direcionada | O calor e o atrito aumentam na zona de corte, enquanto os cavacos têm maior probabilidade de se atritarem contra a ferramenta e a peça de trabalho. | Promove a adesão nas bordas, evita arranhões, o recorte de lascas e resulta em uma superfície mais áspera. | Aparas secas ou descoloridas, acúmulo de material na ferramenta e riscos recorrentes paralelos à direção de avanço. | Direcione um fluxo contínuo e limpo de fluido refrigerante ou um fluxo mínimo de lubrificante para a zona de corte e evite o acúmulo de cavacos. | Alto |
| A aresta da ferramenta não está suficientemente afiada. | Uma borda romba ou danificada aumenta o atrito em vez do corte limpo e cria mais oportunidades para o alumínio aderir. | Forças de corte mais elevadas, formação de rebarbas, definição deficiente da aresta de corte e perda de precisão dimensional. | Aumento da carga no fuso, rebarbas maiores, áreas de entrada e saída ásperas ou arredondamento visível das bordas. | Substitua ou recondicione a ferramenta; mantenha o fio afiado e consistente sem afiar em excesso. | Alto |
| Revestimento ou acabamento de superfície inadequados para a ferramenta. | Uma superfície de ferramenta áspera ou quimicamente inadequada aumenta o atrito e a adesão na interface ferramenta-cavaco. | Formação acelerada de aresta postiça, vida útil instável da ferramenta e qualidade de superfície inconsistente entre as peças. | O material adere apesar dos parâmetros de corte aceitáveis; os depósitos concentram-se na face de corte. | Selecione uma superfície de ferramenta projetada para ligas não ferrosas, com baixa adesão e uma face de corte altamente polida. | Médio a Alto |
| A alimentação por dente é muito pequena. | A ferramenta pode friccionar em vez de formar uma lasca estável, especialmente quando o raio da aresta é grande em relação à espessura da lasca. | Manchas, danos na superfície da peça, formação instável de cavacos e maior risco de formação de aresta postiça. | Áreas brilhantes e desgastadas, lascas com aspecto de pó e uma superfície com aparência polida em vez de um corte limpo. | Aumente o avanço por dente o suficiente para promover o cisalhamento, mantendo-se dentro dos requisitos de potência, rigidez e acabamento da máquina. | Médio |
| Engajamento excessivo da ferramenta ou recorte de cavacos | Os cavacos permanecem na zona de corte e são repetidamente forçados entre a ferramenta e a peça de trabalho. | Provoca riscos, amassados, lascas nas bordas e depósitos irregulares na lâmina de corte. | Lascas longas ou emaranhadas, marcas repetidas, mudanças repentinas no som e danos localizados na ferramenta. | Melhore a evacuação dos cavacos, utilize uma geometria de canaleta adequada, ajuste a direção do fluido refrigerante e evite o contato desnecessário com toda a ranhura. | Médio a Alto |
| Rigidez insuficiente da máquina ou da fixação da peça. | A vibração altera as condições de contato e pode romper e reconstruir repetidamente o material aderido. | Produz marcas de vibração, variação dimensional, danos prematuros à ferramenta e textura superficial irregular. | Marcas periódicas na peça de trabalho, vibração audível e resultados inconsistentes apesar dos parâmetros permanecerem inalterados. | Reduza a projeção da ferramenta, melhore a fixação da peça, diminua o contato radial desnecessário e selecione parâmetros de corte estáveis. | Médio |
| Liga e têmpera da peça de trabalho | Diferentes ligas de alumínio variam em ductilidade, teor de silício, resistência e comportamento de formação de cavacos; as ligas dúcteis geralmente aderem com mais facilidade. | Uma liga pode produzir cavacos longos e pegajosos, enquanto outra produz cavacos mais curtos e menos acúmulo de material na borda, sob a mesma configuração. | São necessárias alterações nos parâmetros quando a qualidade do material muda; o formato dos cavacos e a aparência da superfície variam consideravelmente. | Confirme a especificação do material e ajuste a velocidade, o avanço, a geometria da ferramenta e a lubrificação de acordo com a liga e a têmpera específicas. | Médio |
| Calor excessivo na zona de corte | O amolecimento térmico faz com que o alumínio tenha maior probabilidade de se deformar e aderir à ferramenta, além de acelerar o desgaste da mesma. | Descoloração da superfície, perda do controle dimensional, degradação mais rápida das arestas de corte e comportamento de corte instável. | Lascas de metal, marcas de calor, aumento da carga no fuso ou um acabamento que se deteriora à medida que o corte continua. | Equilibre a velocidade de corte e o avanço, melhore a distribuição do fluido de corte, reduza o atrito e assegure uma evacuação adequada dos cavacos. | Alto |
| Nota de referência: A aresta postiça é uma camada temporária de material da peça aderida à aresta de corte. A melhor ação corretiva depende da liga de alumínio, da geometria da ferramenta, do material da ferramenta, da rigidez da máquina, do método de refrigeração e dos parâmetros de corte. Os dados de corte devem ser validados por meio de ensaios controlados e pelas recomendações gerais do fabricante da ferramenta. | |||||
A aresta postiça se forma quando partículas de alumínio aderem à ponta da ferramenta. O efeito cresce com atrito, calor e pressão. ASM Handbook, Volume 16, indica que o alumínio puro possui condutividade térmica próxima de 237 W/m·K. Mesmo assim, o calor permanece concentrado na zona de corte quando a remoção é assustadora.
A geometria da ferramenta pesa bastante. Uma aresta afiada, com ângulo de saída positivo, reduz a revisão do material. As ferramentas cegas fazem o oposto. Velocidades muito baixas favorecem a adesão; velocidades excessivas podem aumentar a temperatura e degradar o fio. Não existe um valor universal. A liga, o diâmetro e a rigidez da máquina alteraram o resultado. Ensaios orientados pela ISO 3685 ajudam a comparar a vida da ferramenta, mas o escritório precisa validar os parâmetros. Às vezes, o catálogo parece perfeito. Uma peça discorda.
Dicas: use aresta polida e espaço suficiente para evacuar o aparelho. Aplique lubrificação mínima e direcionada, evitando o excesso que dificulte a remoção. Verifique a superfície após cada passe. Uma faixa brilhante, riscos repetidos ou mudanças súbitas de potência indicam adesão possível. Registre velocidade, avanço e profundidade. Pequenas alterações revelam padrões. Relatórios técnicos de fabricantes de ferramentas e dados da ASM recomendam controlar a temperatura e o treinamento do aparelho, não apenas aumentar a velocidade.
A aresta postiça surge quando partículas de alumínio aderem à goma durante a usinagem. Isso altera a geometria da ferramenta e piora o acabamento da superfície. Velocidade de corte baixa, avançada inadequada e calor excessivo favorecem esse problema. Também é comum quando o cavaco não consegue sair livremente da zona de corte. Na prática, marcas de segurança e riscos longitudinais indicam que algo precisa ser ajustado.
Para evitar aresta postiça, use uma ferramenta bem afiada, com superfície polida e ângulo de saída esperado para alumínio. Ajuste a velocidade de corte conforme a liga e observe o comportamento do cavaco. Um avanço muito baixo pode aumentar o atrito. Porém, um avanço exagerado prejudica a qualidade dimensional. Aplique fluido de corte em quantidade suficiente, direcionando-o ao ponto de contato. A fixação da peça também deve ser serrilhada, sem vibrações perceptíveis. Parece básico, mas frequentemente é ignorado.
Dicas: limpe o gume durante as pausas e examine-o com uma lupa simples. Se houver material aderido, não continue aumentando a velocidade sem avaliar o conjunto. Teste pequenas mudanças, uma vez, registrando acabamento, temperatura e formato do cavaco. Nem todo alumínio reage igual. Essa é uma limitação importante. Em algumas operações, reduza ligeiramente a profundidade de corte e melhore o resultado, embora possa diminuir a produtividade. A melhor regulamentação nasce da observação real da máquina, não apenas da tabela.
A formação de aresta postiça é mais provável em velocidades de corte baixas a médias, onde o alumínio tende a aderir à aresta de corte. Aumentar a velocidade de corte, usar uma ferramenta de metal duro afiada e polida, aplicar lubrificação adequada e selecionar um avanço apropriado podem reduzir a adesão. O gráfico mostra um índice de tendência de engenharia normalizado de 0 a 10 para o alumínio 6061-T6 sob condições consistentes de usinagem a seco.
É uma camada de alumínio aderida ao gume da ferramenta durante o corte. Ela muda a geometria real da ponta. Pode causar rebarbas, riscos e dimensões instáveis.
Atrito, pressão e calor fazem partículas de alumínio soldarem-se à ferramenta. O problema aumenta quando o cavaco não sai livremente. A explicação parece simples, mas cada liga reage de modo diferente.
Procure uma faixa brilhante, riscos longitudinais ou acabamento opaco na peça. Mudanças repentinas no ruído e na potência também são sinais úteis. Observe o cavaco.
Sim. Velocidades muito baixas favorecem a formação da aresta postiça. Velocidades excessivas podem elevar a temperatura e desgastar o fio. Aumentar sempre não resolve.
Use uma ferramenta afiada, polida e com ângulo de saída positivo. Canais amplos facilitam a evacuação dos cavacos. Uma ferramenta cega aumenta o atrito e piora o acabamento.
Aplique fluido em quantidade suficiente e diretamente na zona de contato. O excesso pode dificultar a remoção dos cavacos. Pouco fluido também falha.
Sim, mas faça pequenos ajustes e observe cada passe. Um avanço muito baixo pode aumentar o atrito. Um avanço elevado pode prejudicar as dimensões.
Sim. Fixação insuficiente permite vibrações e favorece marcas na superfície. Verifique apoios, aperto e estabilidade antes de trocar a ferramenta. Às vezes, o problema está na montagem.
Altere uma variável por vez: velocidade, avanço ou profundidade. Registre temperatura, ruído, formato do cavaco e aparência da peça. Use uma lupa simples para examinar o gume. O melhor ajuste nasce da máquina real.
A aresta postiça é uma camada de alumínio que adere à extremidade da ferramenta durante a usinagem, alterando temporariamente sua geometria. Mas o que causa aresta postiça ao usinar alumínio? Esse geralmente é o resultado da combinação entre alta camada de alumínio com o material da ferramenta, velocidade de corte limpa, avanço extraordinário, pressão elevada e lubrificação insuficiente. A temperatura e o atrito na zona de corte também favorecem a aderência e o acúmulo de material.
Além de melhorar o acabamento superficial, a aresta postiça pode provocar dimensões imprecisas, vibrações, aumento da força de corte e desgaste irregular da ferramenta. Para reduzir, é importante escolher uma ferramenta com geometria e superfície adequadas, manter uma velocidade de corte compatível, controlar o avanço e utilizar lubrificação ou refrigeração eficiente. A remoção frequente dos cavacos, a restrição da máquina e a fixação correta da peça também estreita para uma usinagem mais estável, limpa e precisa.
Ferramentas Dexa