Defina a profundidade de corte para canais influenciando a estabilidade, a vida da ferramenta e a qualidade dimensional da peça. Um canal muito raso pode exigir várias passagens e aumentar o ritmo do ciclo. Um corte muito profundo pode gerar vibração, sobrecarga e quebra da pastilha.
Relatórios técnicos da Sandvik Coromant e da Seco Tools recomendam relacionar a profundidade do canal com a geometria da pastilha, o material usinado e a rigidez do conjunto. A norma ISO 3685 também orienta ensaios de vida da ferramenta sob condições controladas. Esses documentos não oferecem um valor universal. Cada máquina reage de maneira diferente. Essa é uma parte frequentemente ignorada.
Para saber como definir a profundidade de corte correta para ferramentas de canal, o operador deve verificar o desenho, o diâmetro, a largura ordinária e a profundidade total. Depois, deve consultar a tabela do fabricante e ajustar os parâmetros no primeiro teste. Em aço, por exemplo, uma área estável e refrigeração direcionada ajudam a controlar o calor. Em materiais inoxidáveis, pequenas alterações podem provocar acúmulo.
Observe a formação do cavaco. Escute uma máquina.
Marcas estendidas na parede do canal podem indicar atrito excessivo. A vibração visível sugere que a profundidade, o avanço ou a consolidação precisam de revisão. A experiência de chão de fábrica continua essencial, mas deve ser registrada com precisão. Talvez a primeira escolha não seja perfeita. O importante é corrigir com dados, não apenas com percepção. Assim, a profundidade deixa de ser um palpite e passa a integrar um processo, repetível e seguro.
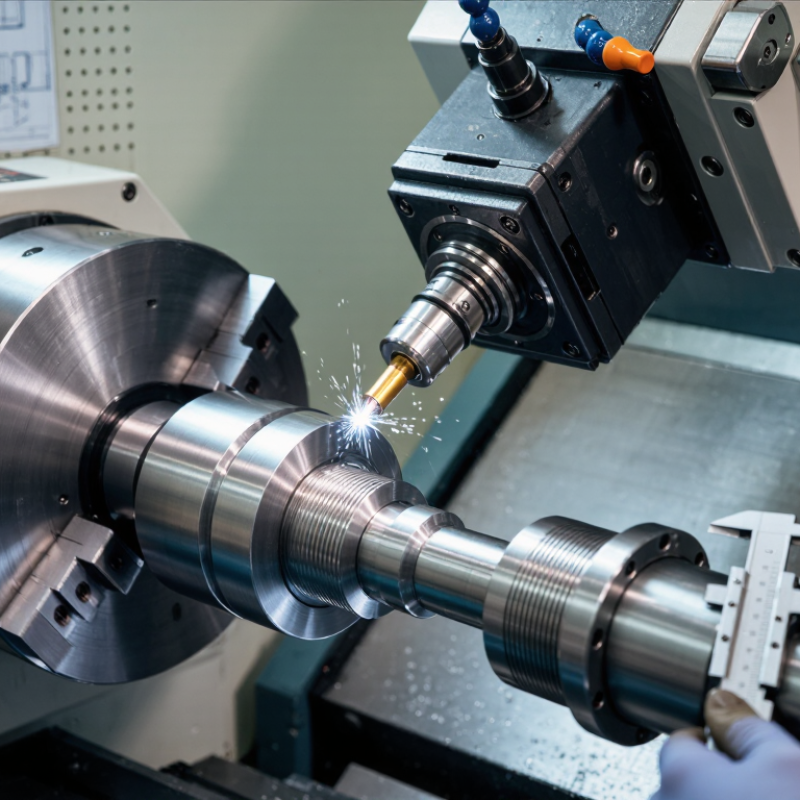
A profundidade do corte nos canais representa quanto a ferramenta penetra radialmente na peça. Esse valor determina a dimensão final do canal. Também influencia o esforço sobre a aresta, a formação de cavacos e a estabilidade da operação. Um ajuste incorreto pode gerar vibração, desgaste irregular ou medidas fora da tolerância.
Na prática, a profundidade deve ser relacionada ao desenho, ao material e à rigidez do conjunto. Em uma peça de aço, por exemplo, um canal profundo pode exigir várias etapas controladas. Cada avanço remove uma camada específica, evitando sobrecarga instantânea. A leitura deve considerar o diâmetro inicial e o diâmetro desejado. Parece simples.
Durante o processo, verifique a fixação, o balanço da ferramenta e a evacuação dos cavacos. Cavacos presos no canal podem marcar a parede e elevar rapidamente a temperatura. A medição transmitida ajuda a corrigir desvios antes da última passada. Ainda assim, nem toda recomendação funciona igualmente em máquinas diferentes. A experiência mostra que pequenos ajustes de avanço e profundidade podem melhorar muito o acabamento. Convém registrar esses resultados para repetir condições eficientes. Também é necessário revisar a estratégia quando surgirem ruídos, rebarbas ou alterações dimensionais. O erro, quando analisado, torna-se informação técnica útil.
A profundidade de corte para canais exige avaliar mais do que a medida indicada no desenho definido. O material da peça, a largura do canal e o desconforto da máquina influenciam diretamente o resultado. Em uma operação real, um corte profundo pode aumentar a força, gerar vibração e deformar a ferramenta. Um corte raso também prejudicado: cria mais passagens, eleva o tempo de usinagem e pode deixar marcas na parede.
A geometria da ferramenta, a velocidade de corte e o avanço precisam trabalhar em conjunto. Materiais protetores bloqueiam a atenção ao calor e à evacuação dos cavacos. Em canais estreitos, cavacos presos podem arriscar a superfície ou causar quebra repentina. A tolerância especificada merece cuidado. Uma pequena diferença na profundidade pode afetar o encaixe de um anel, a passagem de um componente ou a colocação. Tabelas técnicas ajudam, mas não substituem a observação da máquina. Às vezes, a recomendação parece segura no papel, porém falha diante de uma fixação pouco rígida.
Dicas: Faça um passe de teste em material semelhante. Meça a profundidade após cada etapa. Observe ruído, vibração e formato dos cavacos. Se houver instabilidade, reduza o avanço antes de aumentar a profundidade. A refrigeração adequada também ajuda, embora nem sempre resolva um problema de geometria. Registrar os resultados: esse histórico facilita ajustes futuros e evita repetir decisões pouco eficientes.
Defina a profundidade de corte para canais influenciando diretamente a precisão dimensional e o acabamento. Uma medida excessiva aumenta a seção do cavaco e a força radial. Uma ferramenta pode vibrar. O fundo do canal perde uniformidade, enquanto as paredes apresentam marcas visíveis.
Dados experimentais publicados em estudos do CIRP indicam que, em condições resultantes, a força de corte cresce quase proporcionalmente à profundidade. Um aumento de 0,5 para 1,0 milímetro pode se aproximar da força do dobro. A ISO 3685:2017 recomenda avaliar resistência, desgaste e rugosidade durante ensaios controlados. Porém, esse resultado não deve ser aplicado cegamente. Material, retenção, fixação e raio da ponta mudança no comportamento.
Na oficina, um canal estreito em aço pode começar com passes moderados. Medir o diâmetro após cada etapa revela desvios pequenos, mas importantes. Uma profundidade final elevada favorece rebarbas e dificulta a saída dos cavacos. Profundidade reduzida demais também falha. O corte pode tocar apenas a camada dura, piorando o acabamento e acelerando o desgaste. Relatórios técnicos de usinagem frequentemente associados a vibrações em superfícies onduladas e tolerâncias instáveis. Ainda assim, faltam dados específicos para cada máquina. Por isso, registrar força, temperatura, rugosidade e tempo de corte continuam essenciais. O melhor ajuste nasce da combinação entre tabela técnica e observação real.
Impacto da profundidade de corte na precisão dimensional e no acabamento superficial em uma operação típica de ranhuramento CNC.
À medida que a profundidade de corte aumenta, as forças de corte e a deflexão da ferramenta normalmente também aumentam. Os valores de referência mostram um aumento gradual no desvio dimensional e na rugosidade superficial média (Ra), demonstrando por que a profundidade deve ser selecionada de acordo com a rigidez da ferramenta, o material e a tolerância necessária do sulco.
Por que definir a profundidade de corte para canais?
Riscos de uma profundidade de corte mal definida
Uma profundidade incorreta altera o carregamento da ferramenta, ou a inserção de uma peça. Em um canal de apenas 4 mm, poucos décimos de milímetro podem gerar vibração, rebarbas e ruptura prematura da aresta. O problema aparece no chão de fábrica: ruído irregular, cavacos presos e uma parede com marcas visíveis.
Estudos técnicos compilados pelo CIRP indicam que a estabilidade do corte depende da relação entre profundidade, avanço, velocidade e prejuízo do conjunto. A norma ISO 3685 também exige registrar esses parâmetros nos ensaios de vida da ferramenta. Sem esse controle, comparar resultados torna-se pouco confiável. Um canal mais profundo não significa necessariamente maior produtividade.
Quando a profundidade excede a capacidade de evacuação, o cavaco pode compactar-se no fundo do canal. A temperatura sobe. A aresta perde resistência. Relatórios técnicos de usinagem apontam que o desgaste acelerado costuma acompanhar aumentos de força e temperatura, embora os valores variem conforme material e geometria.
A experiência recomenda testar em pequenos incrementos, medir o diâmetro e observar o cavaco após cada passagem. Parece lento. Porém, uma medição esquecida pode custar uma peça inteira. Ainda há uma dificuldade: muitos operadores ajustam a profundidade apenas pelo som da máquina. Essa prática ajuda, mas não substitui dados registrados, inspeção dimensional e revisão do programa.
Os valores de referência abaixo se aplicam a uma operação típica de ranhuramento externo e devem ser validados considerando o material da peça, a geometria da ferramenta, a rigidez da máquina, o fornecimento de fluido de corte e os limites do fabricante da ferramenta.
| Dimensão de dados | Valor de referência ou cálculo | Risco quando a profundidade está incorreta | Efeito típico no processo | Controle recomendado |
|---|---|---|---|---|
| Profundidade de sulco programada | Defina a profundidade desejada como a dimensão do desenho mais a sobremedida inferior especificada. Exemplo: profundidade desejada = 6,00 mm; sobremedida de desbaste = 0,20 mm; batente de desbaste = 5,80 mm. | Uma profundidade muito rasa deixa excesso de material; uma profundidade muito grande pode enfraquecer a peça ou exceder a faixa de corte útil da pastilha. | Sulco fora da tolerância, retrabalho adicional, sucata dimensional ou falha do componente em serviço. | Faça passes separados de desbaste e acabamento e verifique a profundidade final com um instrumento de medição calibrado. |
| Relação profundidade/largura do sulco | Para um sulco de 4,00 mm de largura com uma profundidade alvo de 6,00 mm: relação profundidade/largura = 6 ÷ 4 = 1,50. | Uma relação elevada aumenta a tendência de deflexão da ferramenta, compactação de cavacos, vibração e acesso restrito do fluido de refrigeração. | Acabamento superficial ruim, paredes da ranhura afiladas, formação de rebarbas, corte instável e falha prematura da aresta de corte. | Confirme se a pastilha e o suporte são adequados para a profundidade necessária; utilize furação intermitente ou múltiplas passagens quando a evacuação de cavacos for limitada. |
| Engate radial por passagem | Para uma profundidade de ranhura de 6,00 mm concluída em três passes iguais: engate radial por passe = 6 ÷ 3 = 2,00 mm. | Ao atingir a profundidade máxima em uma única passada, pode-se sobrecarregar a aresta de corte e o fuso da máquina, especialmente em materiais resistentes ou sujeitos a endurecimento por trabalho. | Picos de carga no fuso, lascamento da pastilha, arrancamento da ferramenta, deflexão ou vibração da máquina. | Divida a profundidade em passagens controladas e reduza o contato quando a carga, a vibração ou a dureza do material aumentarem. |
| Distância mínima ao fundo após atingir a profundidade | A ferramenta deve atingir a profundidade especificada sem que o suporte, o alojamento da pastilha ou o corpo da ferramenta adjacente entrem em contato com a peça de trabalho. A folga deve ser verificada em todo o conjunto da ferramenta, e não apenas na ponta da pastilha. | Uma folga insuficiente pode causar interferência antes que a profundidade programada seja atingida ou durante a retirada da ferramenta. | Colisão, aumento repentino de torque, quebra de ferramenta, danos à peça ou tempo de inatividade da máquina. | Simule o percurso da ferramenta, inspecione a configuração e realize um teste controlado a seco ou um teste de bloco único. |
| distância de evacuação do chip | Um sulco com 6,00 mm de profundidade exige que os cavacos percorram aproximadamente 6,00 mm antes de saírem da zona de corte. A evacuação torna-se mais difícil à medida que a profundidade aumenta e o sulco se torna mais estreito. | Os cavacos podem se compactar no fundo do sulco e entrar em contato repetidamente com a pastilha e as paredes usinadas. | Superfícies riscadas, aresta postiça, aumento da temperatura de corte, reprocessamento de cavacos e vida útil imprevisível da ferramenta. | Utilize geometria adequada para a formação de cavacos, refrigeração direcionada ou ar comprimido e retração parcial periódica quando recomendado para a operação. |
| Incerteza na medição de profundidade | Para uma profundidade alvo de 6,00 mm com uma tolerância de ±0,05 mm, o intervalo aceitável é de 5,95 a 6,05 mm. | O desgaste da ferramenta, a expansão térmica, o erro de configuração e a variação de medição podem fazer com que a profundidade real fique fora da faixa de tolerância. | Encaixe inconsistente na montagem, vedação ou retenção incorretas e variação entre lotes de produção. | Meça as peças iniciais e periódicas; compense o desgaste somente após confirmar a tendência real medida. |
| Espessura restante da parede | Espessura restante da parede = espessura original da parede − profundidade do sulco. Exemplo: espessura original da parede de 10,00 mm − profundidade do sulco de 6,00 mm = espessura restante da parede de 4,00 mm. | Uma profundidade excessiva pode reduzir a seção de suporte de carga abaixo do exigido pelo projeto. | Distorção da peça durante a usinagem, redução da resistência, vazamento, fissuras por fadiga ou falha prematura em serviço. | Verifique a espessura mínima da parede no desenho técnico antes de liberar o programa de corte. |
| Frequência de verificação de profundidade | Verificar a primeira peça concluída, após a substituição do inserto, após o ajuste de offset e em intervalos definidos durante a produção. | Uma deriva dimensional pode continuar sem ser detectada quando a profundidade é verificada apenas no início de um lote. | Múltiplas peças não conformes, aumento dos custos de inspeção e atraso na liberação da produção. | Defina um plano de inspeção com base na vida útil da ferramenta, tolerância, variabilidade do material e capacidade do processo. |
Definir a profundidade de corte para canais exige observar o material, a ferramenta e a rigidez da máquina. Um canal profundo demais pode prender cavacos, aumentar a vibração e deformar a peça. Um corte superficial também pode gerar aquecimento e desgaste irregular. A experiência em torno mostra que a profundidade indicada em tabelas deve ser ajustada às condições reais.
Em alumínio , as ferramentas afiadas permitem cortes mais profundos, já que os cavacos são evacuados com facilidade. Em aço inoxidável , é mais seguro reduzir a profundidade e manter um avanço estável. Materiais resistidos pedem passa ainda menores. O diâmetro da ferramenta e o comprimento exposto também pesam: quanto maior a projeção, maior a tendência à flexão. Parece simples, mas não é.
Comece com um passe de teste. Meça a largura e a profundidade do canal após cada avanço. Observe marcas na parede, ruído e mudança no cor do cavaco. Faça uma ferramenta vibrar, reduza a profundidade ou aumente a projeção. Em canais estreitos, a refrigeração e a saída dos cavacos podem ser mais importantes que a velocidade. Nem sempre certo de primeira. Às vezes, uma pequena redução produz uma superfície muito melhor. Também é prudente deixar uma margem para o passe final, especialmente quando a tolerância dimensional é rigorosa.
Considere o material, a largura, a ferramenta, o avanço, a velocidade e a rigidez da fixação. Não existe uma medida universal.
A força de corte aumenta, podendo causar vibração, calor, rebarbas e deformação da ferramenta. O fundo pode ficar irregular.
Não. Ele exige mais passagens, prolonga o trabalho e pode deixar marcas nas paredes. Às vezes, parece prudente. Nem sempre é.
Em canais estreitos, cavacos presos podem riscar a superfície e quebrar a aresta. A saída precisa permanecer livre.
Faça um passe de teste em material semelhante. Meça a profundidade após cada etapa. Registre cada resultado.
Observe ruído irregular, vibração, cavacos compactados e marcas nas paredes. Reduza o avanço antes de aumentar a profundidade.
Uma diferença pequena pode prejudicar o encaixe de um anel ou a passagem de um componente. Poucos décimos importam.
Ela ajuda a controlar calor e cavacos, mas não corrige uma geometria inadequada. Refrigeração não faz milagres.
Esses dados ajudam a comparar ajustes, identificar desgaste e evitar decisões pouco eficientes. O som sozinho engana.
Combine tabelas técnicas, testes graduais, medições e observação da máquina. A recomendação no papel pode falhar numa fixação pouco rígida.
A profundidade de corte correta em canais é essencial para garantir produtividade, precisão definida dimensional e bom acabamento. Essa medida corresponde à penetração da ferramenta no material e deve ser escolhida considerando a largura e a geometria do canal, a rigidez do conjunto, o diâmetro da peça, o sistema de fixação e as características do material usinado. Para entender como definir a profundidade de corte correta para ferramentas de canal, é importante equilibrar a remoção de material com a capacidade da ferramenta e da máquina.
Uma profundidade excessiva pode gerar tensões, sobrecarga, quebra da ferramenta, deformações e superfícies irregulares. Já uma profundidade insuficiente pode aumentar o número de passes, reduzir a eficiência e dificultar o controle das dimensões. O ajuste deve levar em conta a dureza, a resistência e a ductilidade do material, além do tipo, da rigidez e do estado de afiação da ferramenta. Testes progressivos e a observação do ruído, do esforço de corte e do acabamento ajudam a encontrar uma condição segura e eficiente.
Ferramentas Dexa